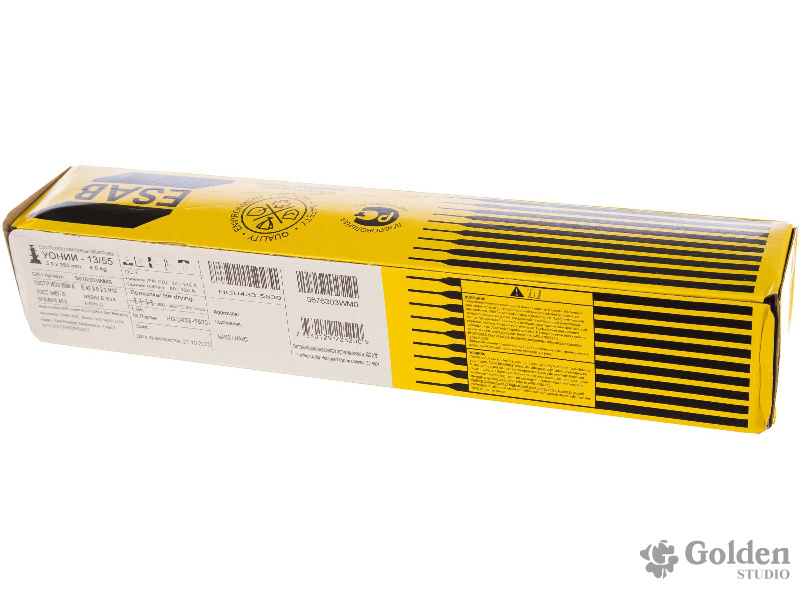


Электроды УОНИИ 13/55, d-2,5*350 мм, упак 4,5 кг (ESAB)
Назначение
Электроды предназначены для ручной дуговой сварки (MMA) особо ответственных конструкций
Применение
Их берут, когда к шву предъявляют повышенные требования по пластичности и ударной вязкости — особенно если конструкция будет работать при пониженных температурах или под знакопеременными нагрузками. С их помощью сваривают: конструкционные низкоуглеродистые и низколегированные стали с пределом прочности до 520–540 МПа; арматурные стали классов А240 и А300
Покрытие
основное
Рекомендации
Их можно использовать во всех пространственных положениях, кроме вертикального на спуск (когда шов идёт сверху вниз). Советуем потренироваться на обрезках: работа с УОНИИ-13/55 требует навыка, особенно в части контроля длины дуги. А если планируете варить при сильных морозах — эти электроды как раз подойдут, благодаря хорошей ударной вязкости при низких температурах. Перед использованием электроды нужно прокалить при температуре 350–400 °C в течение двух часов — это удалит остаточную влагу. Они склонны к образованию пор, если варить по окисленным поверхностям или слишком удлинять дугу. Поэтому важно тщательно зачищать свариваемые кромки и держать дугу короткой.
1 575 руб.
Ключевые характеристики
- Род тока: постоянный (DC). Обычно рекомендуют обратную полярность (на электроде «+»), но для сварки по зазору корневого прохода допускается и прямая.
- Пространственные положения: 1 (нижнее горизонтальное или «в лодочку»), 2 (нижнее в угол), 3 (горизонтальный шов на вертикальной плоскости), 4 (вертикальный шов на подъём), 6 (потолочный шов).
- Ориентировочный диапазон тока: 80–130 А.
- Механические свойства наплавленного металла: предел текучести ≥ 420 МПа, предел прочности ≥ 530 МПа, относительное удлинение ≥ 20%.
- Ударная вязкость: например, KCU ≥ 130 Дж/см² при +20 °C, ≥ 80 Дж/см² при –40 °C.
- Химический состав наплавленного металла: C ≈ 0,07%, Mn ≈ 1,35%, Si ≈ 0,5%, P и S — не более 0,025% каждого.
- Стандарты: ГОСТ 9467-75 (тип Э50А), AWS E7015-G.